- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hidravlik Manifold Emalında Dərin Qazma
Dərin quyuların qazılması ən vacib proseslərdən biridirhidravlik manifoldun emal edilməsi. Hidravlik manifoldlarda hidravlik mayeni klapanlar, nasoslar və ötürücülər arasında yönləndirən daxili keçidlər var. Bu keçidlər axının sabitliyinə, sızdırmazlıq performansına və sistemin etibarlılığına birbaşa təsir göstərir.
Dərin deliklərin qazılması böyük dərinlik-diametr nisbətinə malik deliklərin işlənməsinə aiddir. Hidravlik manifold istehsalında bu deliklər dəqiq maye kanalları yaratmaq üçün içəridə kəsişir. Qazma zamanı hər hansı bir sapma kanalların yanlış hizalanması, sızma və ya qeyri-sabit hidravlik təzyiqlə nəticələnə bilər.
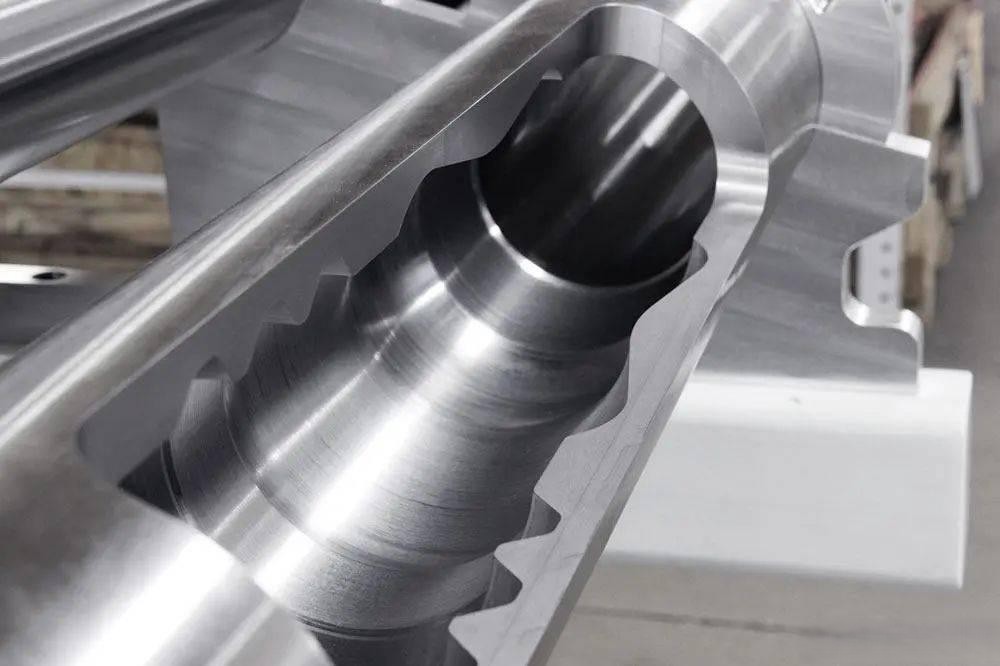
Müasir CNC emal mərkəzlərinin əksəriyyəti yüksək yerləşdirmə dəqiqliyi və təkrar emal performansına görə dərin deliklərin qazılması üçün geniş istifadə olunur. Emal keyfiyyəti də düzgün alətlə işləndikdə asanlıqla təkrarlanır,soyuducuya nəzarət və çip qırılması nəzərdə tutulur. Yanlış çip qırılma şəraiti dəliyin daxili səthinin cızılmasına və manifoldun içərisindəki hidravlik yağ filminin mümkün bloklanmasına səbəb ola bilər.
Yüksək performanslı hidravlik sistemlərin dizaynerləri adətən dərin qazılmış deliklərə müxtəlif sıx idarəetmə dözümlülüyündən istifadə edirlər. Bu dərin qazılmış deliklərin bir çoxu daxili buruğun sonradan çıxarılmasını da tələb edir. Burrsız daxili deşiklər mümkün hidravlik çirklənməni azaldır və sistemin uzunmüddətli etibarlılığını artırır.
Materialların seçilməsi də dərin qazma prosesinə təsir göstərir.Alüminium hidravlik manifoldların emal edilməsi daha asandır və daha yüksək emal səmərəliliyi təklif edir, polad kollektorlar isə daha yüksək material sərtliyinə görə daha güclü kəsici alətlər və daha sabit emal parametrləri tələb edir.
Bu gün dərin deşik qazma və çox oxlu CNC emal mərkəzləri daha yığcam və səmərəli hidravlik sistemlərə nail olmaq üçün hidravlik manifoldun emalında geniş istifadə olunur. Hidravlik sistemlər getdikcə inteqrasiya olunduqca və daha yüksək təzyiqlər altında işlədikcə, dəqiq dərin qazma hidravlik komponentlərin istehsalında kritik proses olaraq qalır.
Sorğu göndərin
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız.
Məxfilik Siyasəti